1. Что делает лазерная зачистка
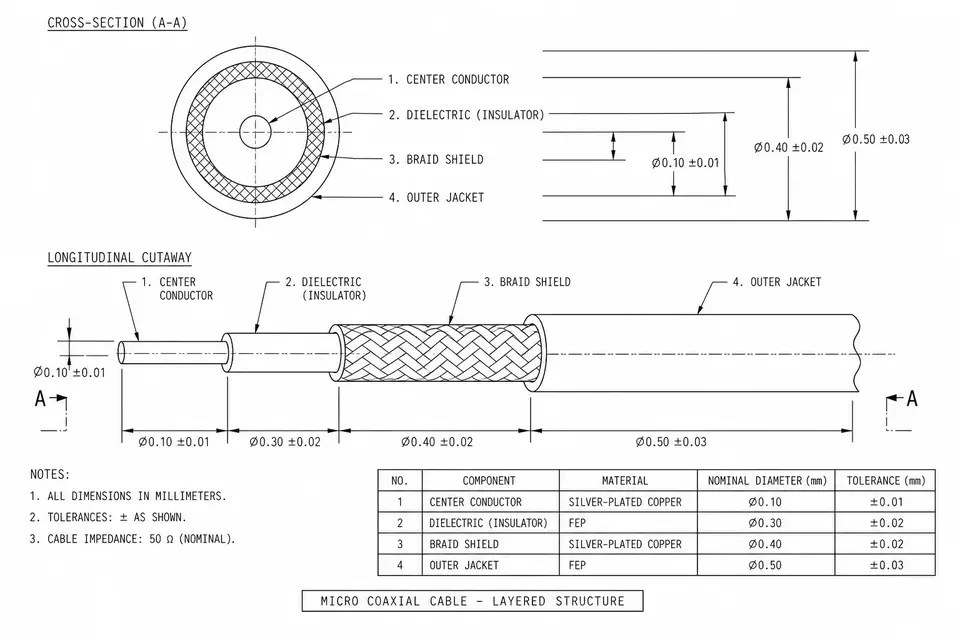
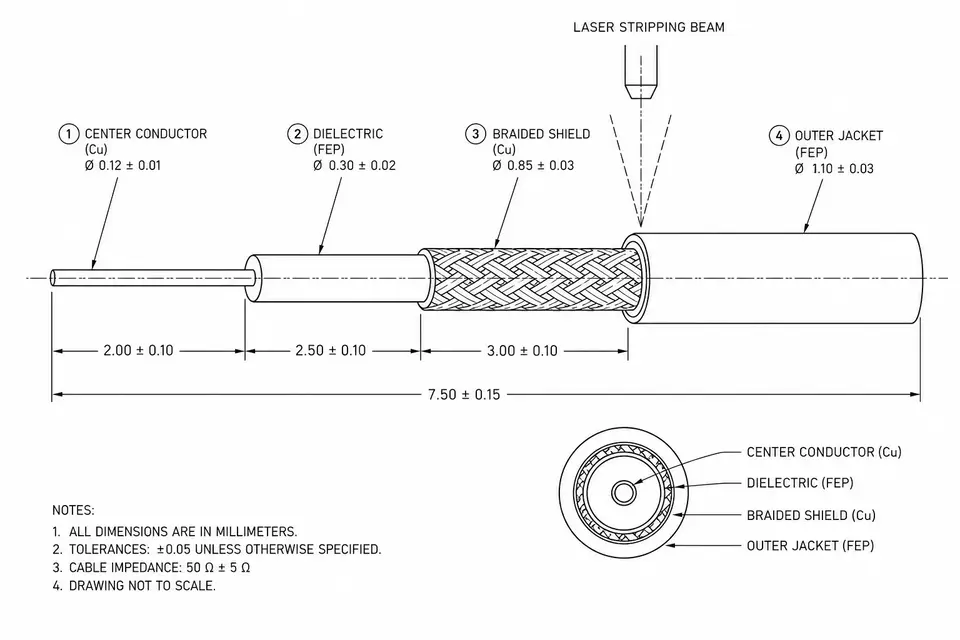
Лазерная зачистка использует сфокусированный свет для резки или удаления выбранного слоя кабеля перед оконцеванием. Микрокоаксиальный кабель обычно имеет наружную оболочку, металлический экран, диэлектрик и центральный проводник. Подготовка этих слоёв требует отдельных границ обработки и критериев приёмки. Удаление изоляции и резка металлического экрана — разные операции; нельзя предполагать, что один набор параметров подходит для обеих.
Бесконтактный луч исключает контакт лезвия в рамках этой операции. Однако это не подтверждает отсутствие повреждений оставшегося проводника, его покрытия или диэлектрика. В технических вопросах и ответах Laser Wire Solutions объясняется, что технология, длина волны и параметры должны соответствовать сочетанию изоляции и проводника.
2. Выбирайте процесс по конструкции кабеля
Не существует универсального порога в 40 AWG или шага соединителя 0.25 mm, при котором лазерная зачистка становится обязательной. Калибр проводника, наружный диаметр кабеля и шаг соединителя описывают разные характеристики. До сравнения методов получите чертёж кабеля и реальные образцы.
| Исходные данные для выбора | Пробная лазерная обработка | Пробная механическая обработка |
|---|---|---|
| Материал слоя и адгезия | Проверить поглощение, удаление и остатки на реальном материале | Проверить резку и поведение при стягивании на реальном материале |
| Геометрия экрана и диэлектрика | Квалифицировать каждую границу удаления и воздействие на нижележащий слой | Квалифицировать глубину лезвия, центрирование и последствия стягивания |
| Позиционирование кабеля или ленты | Проверить положение оснастки и повторяемость подачи материала | Проверить направляющие, зажим и выравнивание инструмента |
| Требования производства | Сравнить объём годного выхода, время контроля и обращения с изделиями | Сравнить объём годного выхода, обслуживание инструмента и время обращения с изделиями |
Сравнивайте проверенные образцы, изготовленные по одному и тому же чертежу. Более чистая на вид поверхность сама по себе не подтверждает электрические характеристики или производственный выход годных. Это метод инженерного выбора, а не заявление о том, что какой-либо из процессов квалифицирован для конкретной сборки EDPcable.
3. Разделяйте операции с оболочкой, экраном и диэлектриком
В обзоре обработки микрокоаксиального кабеля от производителя описана система, использующая CO₂ для полимерных слоёв и УФ-лазер для резки экрана. Это одна из архитектур оборудования, а не универсальный набор параметров для любого полимера, покрытия или конструкции экрана.
Сначала определите необходимые оголённые участки по чертежу оконцевания. Затем выполните пробную обработку фактической комбинации слоёв и материалов с контролем положения, фокусировки, подачи энергии и последовательности проходов. Включите в запись настройки состояние оснастки и схему вытяжки. Проверяйте результат после каждого слоя, чтобы последующая операция не скрыла происхождение дефекта. Храните утверждённый набор параметров вместе с версиями кабеля и чертежа; при изменении материала или геометрии требуется оценка до повторного использования этих параметров.
4. Расчётный пример: проверьте оставшийся участок диэлектрика
Рассмотрим условный ступенчатый конец кабеля, размеры которого отсчитываются от одной общей базы — торца реза: граница оболочки находится в 3.0 mm от торца, граница экрана — в 2.0 mm, а граница диэлектрика — в 0.8 mm. Длина оголённого центрального проводника составляет 0.8 mm. Участок диэлектрика между началом оголённого проводника и краем экрана равен 2.0 − 0.8 = 1.2 mm; длина оголённого участка экрана равна 3.0 − 2.0 = 1.0 mm.
Это условные размеры, а не рекомендуемые длины зачистки или допуски. Если оператор вместо этого разместит границу диэлектрика на 1.4 mm, сохранив границу экрана на 2.0 mm, оставшийся участок диэлектрика сократится до 0.6 mm. Отчёт, содержащий только размеры участков оболочки и экрана, не выявит это изменение. Измеряйте все границы от указанной на чертеже базы, фиксируйте допуски и получайте согласование ответственного за конструкцию оконцевания. Эта арифметика не прогнозирует импеданс и не подтверждает квалификацию переходного участка.
5. Шесть проверок перед допуском процесса
Ниже приведён предлагаемый перечень проверок. Объём выборки, увеличение, методы испытаний и предельные значения должны быть определены в утверждённом плане контроля.
| Проверка | Какие данные сохранить | Когда приостановить выпуск партии |
|---|---|---|
| Границы зачистки и оставшийся участок диэлектрика | Измерения относительно одной и той же базы чертежа | Необходимая граница или допуск не заданы либо размер выходит за установленный предел |
| Центральный проводник и его покрытие | Изображения оголённого участка по окружности под увеличением; согласованные критерии повреждений | Не разрешён вопрос о надрезе, деформации или подозрительном изменении поверхности |
| Оставшийся экран | Изображения края реза и сохранённого экрана; проверка свободных проволок | Не разрешён вопрос о неполном разрезе, смещённой проволоке или возможном коротком замыкании |
| Диэлектрик и остатки материала | Изображения оставшегося участка диэлектрика, границы и оголённых поверхностей | Для остатков, отступания диэлектрика или признаков термического повреждения нет принятого решения |
| Повторяемость настройки | Образцы с привязкой к партии кабеля, оснастке, набору параметров и версии чертежа | Наблюдается дрейф результатов или настройка отличается от квалифицированной конфигурации |
| Готовое оконцевание | Результаты проверки целостности цепей и изоляции, а также электрических или механических испытаний для конкретного применения | Не согласованы обязательные испытания, предельные значения или ответственность |
Проверка целостности цепей не измеряет высокочастотные характеристики переходного участка. Добавьте проверку целостности сигнала или долговечности там, где этого требует конструкция. Спецификация оборудования поставщика не подтверждает пригодность готового жгута, медицинского изделия или процесса стерилизации.
6. Что предоставить для пробной обработки
Предоставьте производителя и артикул кабеля, информацию о конструкции и материалах, образцы, версию чертежа оконцевания, необходимые оголённые участки и допуски, данные соединителя или печатной платы, объёмы и план контроля/испытаний. Укажите, кто утверждает отклонения и какие изменения требуют новой пробной обработки. В вопросах и ответах производителя также указана необходимость подходящей вытяжки для удаления дыма и частиц, возникающих при обработке; поставщик оборудования должен оценить фактическое рабочее место.
Объём работ по проекту и передаваемые материалы описаны на странице «Микрокоаксиальные сборки с лазерной зачисткой». Терминология конструкции приведена в статье «Что такое микрокоаксиальный кабель»; для определения баз и версий используйте руководство по чтению чертежа кабельной сборки. Здесь рассматриваются принципы процесса, а требования к конкретной сборке следует фиксировать в документах проекта.
7. Связанные статьи и применения
- Микрокоаксиальные кабельные сборки
- Микрокоаксиальные сборки с шагом 0.25 mm
- Контроль импеданса высокоскоростных кабелей
8. Инженерные источники
- Laser Wire Solutions: обработка микрокоаксиального кабеля — область применения источника: архитектура оборудования для отдельных слоёв и вопросы контроля, а не одобрение наших сборок.
- Laser Wire Solutions: технические вопросы и ответы — область применения источника: выбор процесса с учётом материалов, оценка применения, проверка и вытяжка.